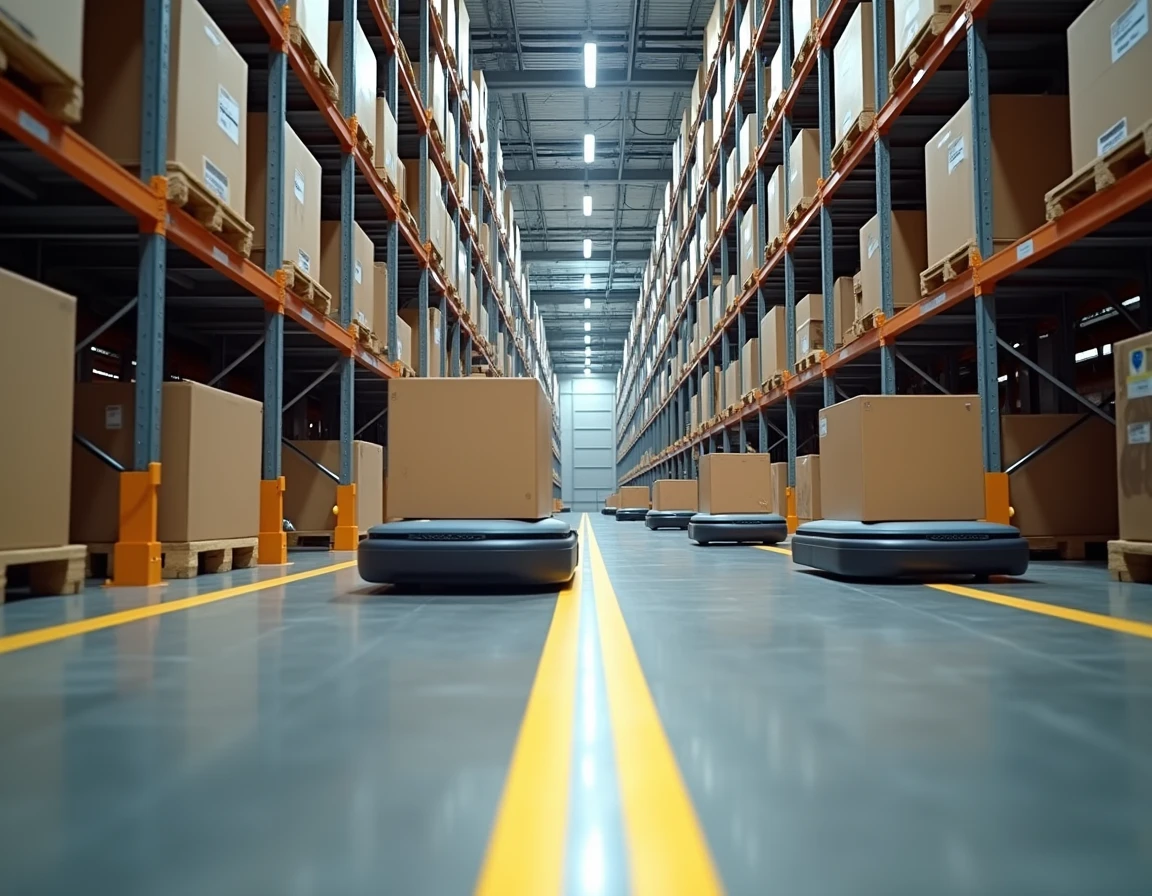
Des entrepôts où les marchandises circulent presque toutes seules
Dans un entrepôt classique, un préparateur de commandes parcourt plusieurs kilomètres par jour entre les rayonnages. Ce déplacement représente une part considérable du temps de travail, sans créer de valeur directe. L’automatisation des entrepôts vise précisément ce goulot : réduire les trajets humains en confiant la circulation des marchandises à des systèmes mécaniques ou logiciels. Reste à mesurer ce que chaque niveau d’automatisation change réellement en termes de débit, de densité de stockage et de taux d’erreur.
Débit et densité de stockage selon le niveau d’automatisation
Les entrepôts ne s’automatisent pas d’un bloc. La progression se fait par paliers, et chaque palier modifie deux indicateurs que les responsables logistiques suivent de près : le débit au point de contrainte et le nombre d’emplacements par mètre carré au sol.
| Niveau | Technologies typiques | Effet sur le débit | Effet sur la densité |
|---|---|---|---|
| Manuel assisté | Lecteurs codes-barres, WMS basique | Gain limité (réduction des erreurs de saisie) | Inchangée |
| Mécanisé | Convoyeurs, trieurs, filmeuses automatiques | Flux continu sur les axes principaux | Légère hausse (allées de convoyage plus étroites que les allées chariots) |
| Robotisé | AGV, AMR, bras de palettisation | Hausse marquée, fonctionnement possible 24h/24 | Hausse variable selon la technologie de guidage |
| Entièrement automatisé | Transstockeurs, navettes, dark warehouse | Débit maximal, cadence constante | Très élevée (hauteur exploitée, allées réduites au minimum) |
Un entrepôt dit « aveugle » (dark warehouse) fonctionne sans éclairage puisqu’aucun opérateur n’y travaille. Ce format illustre le palier le plus élevé, mais il reste minoritaire : une étude Peerless Research Group publiée en 2025 montre que la majorité des opérations de préparation restent majoritairement ou entièrement manuelles, et que la part déclarant une forte automatisation a même reculé par rapport à 2024.
Ce recul apparent ne signifie pas un désintérêt. Il traduit plutôt le fait que beaucoup d’entreprises se situent encore aux premiers paliers, où les gains sont déjà tangibles sans investissement massif.
Circulation automatisée des marchandises : convoyeurs fixes contre flottes mobiles
Deux grandes familles de systèmes prennent en charge le déplacement physique des produits dans un entrepôt automatisé. Le choix entre elles conditionne la flexibilité de l’installation sur le long terme.
Les convoyeurs et trieurs fixes offrent un débit élevé sur des trajets prédéfinis. Ils conviennent aux flux stables et volumineux, comme la réception de palettes ou le tri de colis vers des quais d’expédition. Leur limite : toute modification du parcours exige des travaux d’infrastructure.
Les flottes de robots mobiles autonomes (AGV et AMR) empruntent une logique inverse. Chaque engin se déplace librement dans l’entrepôt, guidé par des capteurs ou des repères au sol. Ajouter un trajet revient à reprogrammer la flotte, pas à couler du béton.
- Les AGV (Automated Guided Vehicles) suivent un chemin fixe matérialisé par des bandes magnétiques ou des réflecteurs. Leur trajectoire est prévisible, ce qui simplifie la cohabitation avec les opérateurs.
- Les AMR (Autonomous Mobile Robots) cartographient leur environnement en temps réel et calculent leur propre itinéraire. Ils s’adaptent aux obstacles imprévus, mais leur intégration dans le système de gestion d’entrepôt (WMS) demande un paramétrage plus poussé.
- Les systèmes hybrides combinent un réseau de convoyeurs pour les axes à fort volume et des robots mobiles pour les trajets secondaires ou saisonniers.
Un système hybride permet de sécuriser le flux principal tout en gardant de la souplesse sur les zones à activité variable. Cette architecture mixte se retrouve dans des secteurs aussi différents que l’e-commerce, l’automobile ou l’agroalimentaire.
Palettes et supports de manutention : le maillon que l’automatisation ne corrige pas
Automatiser le transport ne suffit pas si les supports physiques ne suivent pas. Le Pallet Report 2025 de Peerless Research Group relève que les défauts de palettes provoquent des blocages ou des pannes dans les équipements de stockage automatisés. Une palette voilée, un patin cassé ou une dimension hors tolérance peut immobiliser un transstockeur ou un convoyeur pendant plusieurs minutes.
Ce problème est souvent sous-estimé lors des projets d’automatisation. Les études de faisabilité se concentrent sur les machines, le logiciel et le bâtiment, rarement sur la qualité du parc de palettes en circulation. Dans un entrepôt manuel, un cariste contourne une palette endommagée. Un robot, lui, s’arrête.
Trois points de vérification réduisent ce risque :
- Contrôle dimensionnel systématique à la réception, avec rejet des palettes hors gabarit avant leur entrée dans le circuit automatisé.
- Standardisation du parc sur un format unique (la palette Europe 800 x 1200 mm reste la référence la plus courante) pour limiter les réglages machines.
- Remplacement préventif des palettes au-delà d’un certain nombre de rotations, plutôt qu’une réparation à la volée qui ne garantit pas la régularité géométrique.
Règlement européen 2023/1230 : une échéance pour les entrepôts automatisés
Le règlement européen 2023/1230 sur les machines s’appliquera à partir du 20 janvier 2027. Il remplace la directive 2006/42/CE en vigueur depuis près de deux décennies. Pour les intégrateurs et exploitants d’entrepôts automatisés, cette échéance modifie les exigences de sécurité applicables aux systèmes mis sur le marché européen.
Les transstockeurs, convoyeurs motorisés, robots mobiles et bras de palettisation entrent dans le périmètre de ce règlement. Les fabricants devront fournir une documentation technique actualisée et, pour certaines catégories de machines, passer par un organisme notifié pour la conformité.
Un entrepôt qui prévoit de déployer ou de remplacer des équipements automatisés après janvier 2027 a intérêt à vérifier dès maintenant que les fournisseurs envisagés anticipent cette réglementation. Un matériel conforme à l’ancienne directive ne sera plus suffisant pour une mise sur le marché après cette date.
L’automatisation des entrepôts progresse par paliers, pas par révolution. Le choix du bon niveau dépend du volume traité, de la variabilité des flux et de la qualité des supports de manutention. Le règlement 2023/1230 ajoute une contrainte calendaire que les projets en cours de conception ne peuvent pas ignorer.